

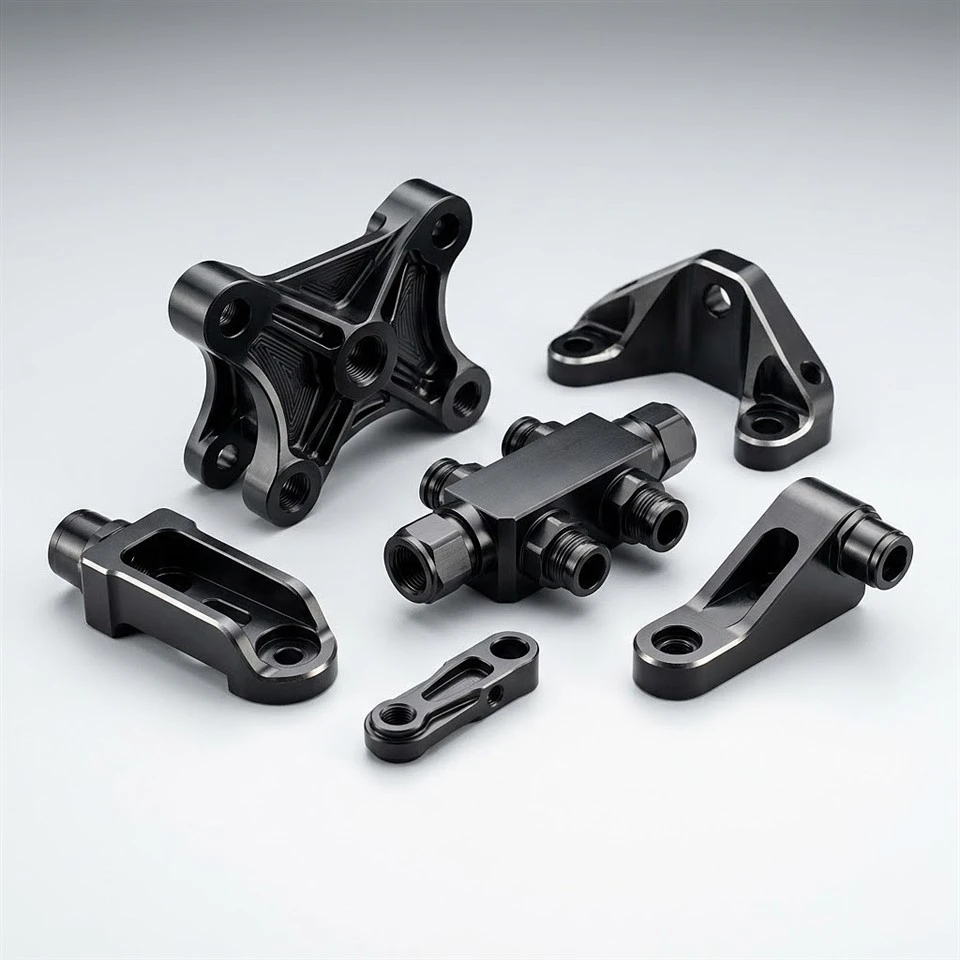
ČiernaEloxovaný hliník: Čo to je?
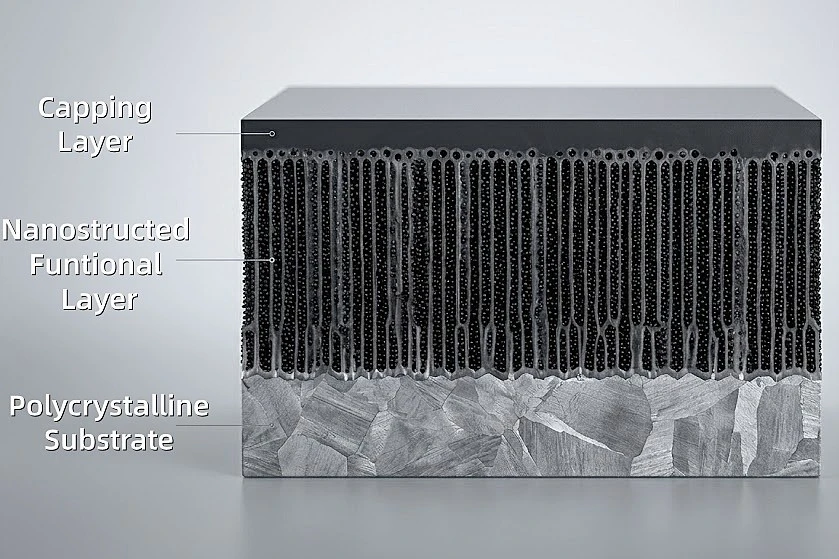
Čierny eloxovaný hliník je zafarbený a zapečatený po elektrochemickej anodizácii.Kov je eloxovaný v kyslom elektrolytickom kúpeli.An Al2O3vrstva sa tvorí od substrátu smerom von, keď ióny kyslíka interagujú s atómami hliníka prostredníctvom jednosmerného prúdu.
Táto vrstva oxidu je prirodzene priepustná. Pre organické aj anorganické čierne pigmenty, homogénne,hlboké dierysa používajú pri konvenčnej anodizácii kyselinou sírovou (typ II). Zahriata deionizovaná voda alebo octan nikelnatý hydratuje oxid, keď farbivo vstúpi do týchto otvorov, uzavrie póry a navždy uzamkne farbu.
Leštidlo je viac než len krycia vrstva; je neoddeliteľnou súčasťou kovu. To je dôležité, pretože CNC diely potrebujúcelistvosť povrchua rozmerová presnosť. Sú vhodnejšie pre náročné aplikácie, pretože sú odolnejšie voči opotrebovaniu, korózii a UV žiareniu ako lakované alebo pokovované komponenty.
ČiernaProces eloxovania
Na výrobu-kvalitného čierneho eloxovaného hliníka je potrebná prísna kontrola nad prípravou povrchu, tvorbou oxidov, farbením a tesnením. Odolnosť proti korózii, trvanlivosť a jednotnosť farieb sú priamo ovplyvnené každým procesom.
 Krok 1: Čistenie a predúprava
Aby sa zaručila konzistentná absorpcia farbiva, hliníkový povrch musí byť úplne čistý od oxidov, oleja a zvyškov po obrábaní.
Odmasťovanie: Odstraňuje rezné kvapaliny a mazivá z CNC obrábania
Leptanie: Hydroxid sodný vytvára konzistentný matný povrch odstránením prírodného oxidu.
Odstraňovanie nečistôt: Všetky zostávajúce kovové častice sú odstránené kyselinou dusičnou.
Tento krok je rozhodujúci pre kvalitu vzhľadu, pretože aj malé znečistenie môže spôsobiť pruhy alebo nerovnomerné čierne odtiene.
Krok 2: Eloxovanie a oxidácia
Časť sa umiestni do kúpeľa s kyselinou sírovou a použije sa ako anóda. Riadený jednosmerný prúd vytvára poréznu vrstvu oxidu hlinitého.
| Parameter | Typ II (štandard) | Typ III (tvrdý plášť) |
| Koncentrácia kyseliny | 15-20 % H2SO4 | 15-20 % H2SO4 |
| Teplota | 20-22 stupňov | 0-5 stupňov |
| Hustota prúdu | 1,0–1,5 A/dm² | 2,5–5,0 A/dm² |
| Hrúbka povlaku | 5–25 μm | 25–75 μm |
| Smer rastu | ~50% smerom von / 50% dovnútra | ~50% smerom von / 50% dovnútra |
Povlak rastie dovnútra aj von, čo ovplyvňuje konečné rozmery-kritických pre diely CNC s tesnou{1}}toleranciou.
 Krok 3: Metódy čierneho farbenia
Čierne sfarbenie vzniká absorbovaním farbiva vrstvou porézneho oxidu. Používajú sa tri primárne prístupy:
Prírodné farbenie:Nízka odolnosť voči UV žiareniu, no sýto čierny povrch za rozumnú cenu. Ideálne pre spotrebný tovar alebo vnútorné priestory.
Anorganické farbivá:používa kovové soli, ako je nikel a kobalt. Vynikajúca svetlostálosť pre architektonické a exteriérové aplikácie.
Elektrolytické farbenie v dvoch-krokoch:Striedavý prúd sa používa na ukladanie kovu (cínu, niklu a kobaltu) do pórov. Najlepšia farebná stálosť a odolnosť, ideálne pre vojenské a robotické aplikácie.
Krok 4: Tesnenie a kontrola
Utesnenie uzamyká farbivo vo vnútri pórov a zaisťuje dlhodobú{0}}trvanlivosť.
Tesnenie horúcej vody (väčší alebo rovný 96 stupňom):Hydratuje oxid na boehmit, uzatvára póry
Tesnenie z acetátu niklu:Rýchlejší proces so zlepšenou odolnosťou proti korózii
Stredná{0}teplota tesnenia (80 – 90 stupňov):Vyvážený výkon a energetická účinnosť
Po utesnení sa diely skontrolujú na:
| ♦ Jednotnosť farieb | ♦ Povrchové chyby |
| ♦ Hrúbka povlaku (meranie vírivým{0}}prúdom) | ♦ Presnosť rozmerov |
Typ II alebo Typ III čierne eloxovanie?
Závisí od toho, či hľadáte vzhľad a efektívnosť nákladov alebo maximálnu odolnosť proti opotrebovaniu.
◎ Najpopulárnejší pre čierne povrchové úpravy je typ II (eloxovanie kyselinou sírovou). Poskytuje 5–25 μm povlak, silnú absorpciu farbiva a hlboký jednotný čierny vzhľad. Poskytuje regulované rozmerové variácie a často sa používa na spotrebiteľské a okrasné účely.
◎ Typ III (Hard Coat Anodising) má za následok podstatne hrubšiu vrstvu oxidu (25-75 μm) s výrazne vyššou tvrdosťou a odolnosťou proti opotrebeniu. Jeho hustejšia štruktúra však sťažuje získanie hlbokej čiernej a vo všeobecnosti znamená o niečo tmavší šedo-čierny tón. Používa sa vo vysoko namáhaných priemyselných a vojenských aplikáciách.
| Kľúčové porovnanie | ||
| Faktor | Typ II čierny | Typ III čierny |
| Hrúbka povlaku | 5–25 μm | 25–75 μm |
| Tvrdosť povrchu | ~200–400 HV | ~400–600 HV |
| Hĺbka čiernej farby | Hlboká, konzistentná čierna | Tmavosivá až čierna |
| Rozmerová zmena | ~2,5–12,5 μm na tvár | ~12,5–37,5 μm na tvár |
| náklady | Nižšia | Vyššie |
| Najlepšie pre | Estetické a všeobecné použitie | Extrémna odolnosť proti opotrebovaniu |
Pre väčšinu projektov vyžadujúcich čierne eloxované hliníkové diely poskytuje typ II najlepšiu rovnováhu medzi vzhľadom, rozmerovou kontrolou a cenou. Typ III by mal byť vyhradený pre aplikácie, kde je prvoradou prioritou odolnosť proti opotrebovaniu.
NajlepšieZliatiny hliníkapre čierne eloxovanie
Zloženie hliníkovej zliatiny je dôležité pre kvalitu čierneho eloxovania. Prvky ako meď, zinok a kremík ovplyvňujú tvorbu oxidov, absorpciu farbiva a jednotnosť výslednej farby. Výber správnej zliatiny bude mať za následok hlbší, jednotnejší čierny povrch.
Séria 6xxx (6061, 6063)
Najbežnejšie zliatiny pre čierne eloxované povlaky. Vytvárajú odolnú vrstvu oxidu, ktorá rovnomerne prijíma farbivo pre spoľahlivé výsledky sýto čiernej.
6061: dobrá opracovateľnosť, dobre vyvážená pevnosť
6063: Najlepšie pre extrudovaný profil a kvalitu povrchovej úpravy
Séria 7xxx (7075)
Vysoko pevná zliatina leteckej kvality. Eloxuje pekne, farba sa môže mierne líšiť v dôsledku obsahu zinku a medi. Tam, kde je mechanický výkon dôležitejší ako bezchybná jednotnosť farieb.
Séria 5xxx (5083, 5052)
Zliatiny námornej kvality s vysokou odolnosťou proti korózii. Čistia a poskytujú dobré výsledky čiernej farby, ideálne pre pobrežné alebo vlhké oblasti.
Séria 2xxx (2024)
letecká zliatina s veľkým percentom medi s veľkou pevnosťou. Má tendenciu vytvárať mierne sivastý čierny povrch, nie sýto čierny. Preto je menej užitočný pre estetické aplikácie.

Konštrukčné pokyny pre čierne časti
Pri čiernom eloxovaní vrstva oxidu rastie a interaguje s obrábanými prvkami a musí sa vziať do úvahy pri navrhovaní. Dobrý výber dizajnu vCNC obrábaniepomáhajú udržiavať stálu farbu, rozmerovú presnosť a kvalitu povrchu.
Kompenzácia tolerancií
Eloxovanie je pridávanie látky na povrch. Vrstva oxidu rastie smerom dovnútra a von, čím ovplyvňuje konečnú veľkosť.
* Povlak typu II (~15 μm) pridáva ~7,5 μm na každej strane
* Vnútorné prvky (vývrty, závity) sa trochu zmenšia
* Na technických výkresoch vždy špecifikujte rozmery pred-eloxovaním.
01
Závity podliehajú nánosom povlaku a po eloxovaní sa môžu stratiť.
* Maskovanie pre dôležité závitové oblasti
* Alebo podľa potreby znova-klepnite po eloxovaní
* Maskovanie je vhodnejšie pre vysoko presné zostavy
02
Hrúbka povlaku je nepravidelná v dôsledku lokalizovanej hustoty prúdu z ostrých hrán.
* 0,2-0,5 mm polomer hrany pred eloxovaním
* Zlepšuje rovnomernosť náteru, minimalizuje možnosť odštiepenia
03
Povrchová úpravaŠpecifikácie
Eloxovanie duplikuje základný povrch. Chyby budú viditeľné aj po dokončení.
* Stopy po nástrojoch a línie obrábania budú zvýraznené čiernou povrchovou úpravou
*Ra<= 0.8 μm (visible surfaces) recommended surface roughness
04
Slepé dierya dutiny
Vzduch alebo roztok môžu byť zachytené v hlbokých alebo úzkych častiach, ktoré ohrozia kvalitu náteru.
* Tam, kde je to možné, je potrebné vytvoriť dostatočné odvodňovacie alebo vetracie otvory
* Označte hlboké dutiny pre konkrétne skladovanie počas eloxovania
* Zabraňuje nerovnomernej farbe alebo vynechaniu krytia
05
Aplikácie čiernych eloxovaných dielov
Odvetvia, ktoré vyžadujú odolnosť, presnosť a matný povrch, používajú čierne eloxované hliníkové diely. Sú vhodné pre funkčné a vysokovýkonné-aplikácie, pretože sú odolné voči korózii a-nereflexnému povrchu.


|
Robotické ramená, rámy, senzory a automatizačné systémy používajú čierne eloxované diely. Vrstva znižuje opotrebovanie pohybom a -nereflexný čierny povrch znižuje vizuálne rušenie v systémoch založených na videní-. Vysoko presné{4}}pohybové systémy využívajú eloxovaný ľahký hliník. |
Diagnostické zariadenia, rukoväte chirurgických nástrojov a laboratórne systémy používajú kryty. Čisté, -nereaktívne čierne eloxované povrchy spĺňajú prísne hygienické normy. Matný čierny povlak znižuje klinické oslnenie a zvyšuje vizuálny kontrast. |
Používa sa v cyklistike, cvičení, ochranných pomôckach a výkonnostných doplnkoch. Vďaka čiernemu eloxovaniu sú bicykle a outdoorové tréningové vybavenie-odolné proti poškriabaniu a sú luxusné, pričom zostávajú ľahké. |
Často sa používa vo vonkajších konštrukciách, námornom hardvéri, kempingovom vybavení a architektúre. Odolnosť voči UV žiareniu, vlhkosti a korózii robí z čierneho eloxovania typu II a typu III ideálne riešenie na dlhodobé-použitie v exteriéri a drsnom počasí. |
Časté otázky o čiernych eloxovaných hliníkových častiach
Je čierny eloxovaný hliník odolný?
+
-
áno. Vrstva anodického oxidu je výrazne tvrdšia ako holý hliník (Typ II: ~200–400 HV; Typ III: ~400–600 HV). Po správnom utesnení odolné čierne eloxované hliníkové diely odolávajú poškriabaniu, korózii a chemikáliám a spoľahlivo fungujú v náročných prostrediach roky.
Môže čierny eloxovaný hliník vyblednúť?
+
-
Organické-zafarbené čierne eloxovanie môže pri dlhšom vystavení UV žiareniu vyblednúť, najmä pri vonkajších aplikáciách. Anorganické a elektrolyticky zafarbené čierne povrchové úpravy sú oveľa UV-stabilnejšie. Ak vaša aplikácia zahŕňa priame slnečné svetlo, špecifikujte metódu farbenia -odolnou voči UV žiareniu.
Koľko pridá čierne eloxovanie k rozmerom dielu?
+
-
Povlak rastie približne o 50 % smerom von a o 50 % dovnútra. Pre typický 15 μm povlak typu II počítajte s rastom rozmerov na povrchu približne 7,5 μm. Pri obrábaní komponentov s úzkymi toleranciami to vždy zohľadnite.
Môžu byť závitové otvory čierne eloxované?
+
-
Áno, ale eloxovanie vnútorných závitov mení ich rozmery a môže spôsobiť problémy s lícovaním. V prípade funkčných závitov odporúčame po eloxovaní zamaskovať (chrániť závity pred eloxovacím kúpeľom) alebo pretaktovať (opätovné poklepanie).
Ktorá hliníková zliatina poskytuje najlepší čierny eloxovaný povrch?
+
-
6061 a 6063 poskytujú najkonzistentnejšie výsledky sýto čiernej. Ich zliatinové zloženie vytvára jednotnú štruktúru pórov, ktorá rovnomerne prijíma farbivo. 7075 tiež dobre funguje s malými tonálnymi variáciami, zatiaľ čo 2024 má tendenciu k sivastým tónom kvôli vysokému obsahu medi.
Populárne Tagy: čierne eloxované hliníkové diely, Čína výrobcovia čiernych eloxovaných hliníkových dielov, dodávatelia, továreň, eloxovanie, CNC eloxovaný hliníkový farebný servis, CNC eloxované hliníkové diely, Vlastné eloxované hliníkové diely, OEM eloxované hliníkové diely pre univerzálne použitie, Ochranná eloxovaná hliníková povrchová úprava


